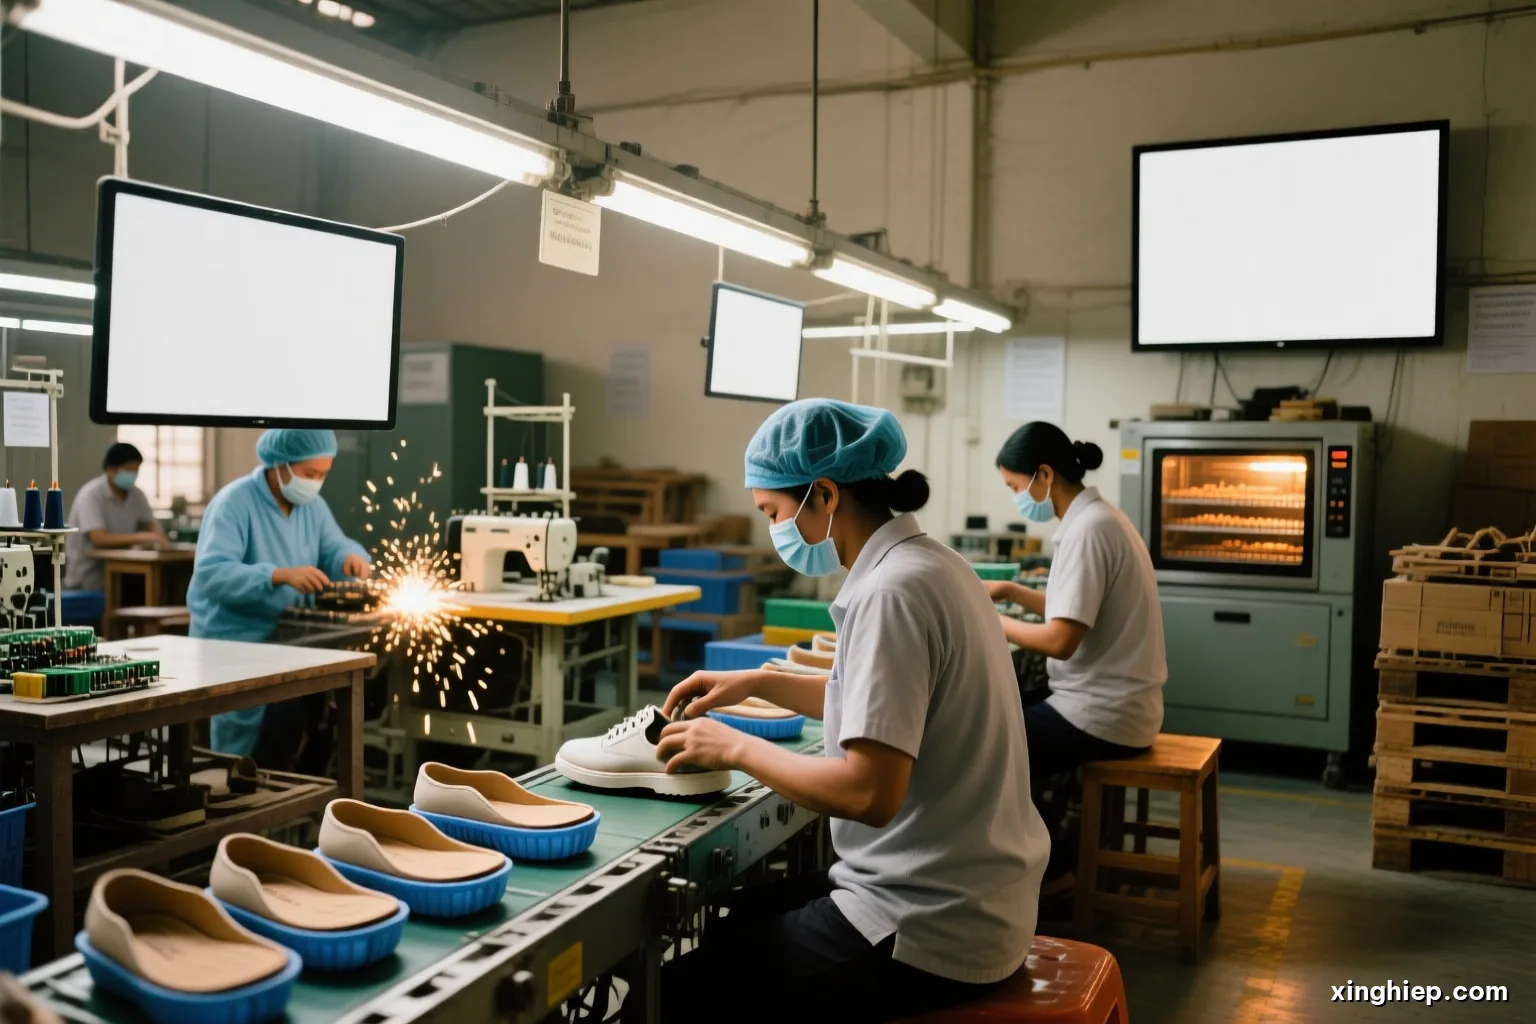
Một đôi giày thể thao trong nhà máy đi qua bốn khu chính: chặt vật liệu thành chi tiết, may các chi tiết thành mũ giày, làm đế ở xưởng đế riêng, rồi gò mũ giày lên phom, quét keo và ép đế ở chuyền gò ráp. Mỗi khu có máy móc, tay nghề và nguy cơ riêng. Nhiều nhà máy lớn có đủ cả bốn khu; nhà máy nhỏ hơn thường mua đế từ xí nghiệp chuyên làm đế.
Bài này dẫn bạn qua từng khu theo đường đi của chi tiết, giải thích vì sao phom giày là thứ quan trọng nhất của cả quy trình, ba kiểu giày khác nhau về cách gắn đế, và các điểm kiểm chất lượng then chốt. Phần đặt gia công giày dép với một xưởng thuộc chủ đề khác; ở đây là cách nhà máy làm ra đôi giày.
Cấu tạo đôi giày và vai trò của phom
Một đôi giày gồm phần trên gọi là mũ giày, phần đáy gồm đế trong, đế giữa và đế ngoài, cùng các chi tiết phụ như lót, pho mũi, pho gót, dây, khoen. Mũ giày quyết định dáng và độ ôm chân; đế giữa quyết định độ êm và nâng đỡ; đế ngoài quyết định độ bám và độ bền mài mòn. Mỗi phần thường do một khu hoặc một xí nghiệp khác làm ra.
Phom giày là khuôn hình bàn chân, thường bằng nhựa, dùng để gò mũ giày ôm theo trước khi gắn đế. Mọi thứ trong đôi giày đều được thiết kế dựa trên phom: rập mũ giày, khuôn đế, size. Đổi phom là đổi cả cảm giác khi đi. Vì thế nhà máy giày giữ phom như tài sản, mỗi mẫu cần một bộ phom đủ size, và chuyền gò ráp không bao giờ được thiếu phom.
Nguyên liệu mũ giày rất đa dạng: da thuộc, da tổng hợp PU, vải lưới, vải dệt kim liền khối, vải canvas. Đế dùng cao su, EVA, PU, TPU. Sự đa dạng này là lý do ngành giày gắn với nhiều ngành phụ trợ: thuộc da, dệt vải kỹ thuật, hoá chất keo, khuôn mẫu.
Khu chặt: biến tấm vật liệu thành chi tiết
Tấm da hay cuộn vải được trải lên bàn chặt, công nhân đặt dao chặt bằng thép có hình chi tiết lên trên, rồi máy chặt thuỷ lực ép xuống, giống như cắt bánh bằng khuôn. Với da thật, người chặt phải đọc tấm da: tránh vết sẹo, vết lỗ, chọn vùng da chắc cho mũi và gót, vùng mềm cho chi tiết phụ. Đây là kỹ năng ảnh hưởng thẳng đến hao hụt và chất lượng.
Nhà máy hiện đại dùng thêm máy chặt điều khiển số bằng dao rung hoặc máy cắt laser cho vải tổng hợp, máy đọc hình tấm da để xếp chi tiết tự động. Chi tiết sau chặt được lạng mỏng ở mép để khi may chồng lên nhau không bị cộm, rồi đánh số theo size và đôi.
Nhiều chi tiết cần trang trí trước khi may: in lụa, ép nhiệt, ép logo nổi, thêu, đục lỗ thoáng. Các bước này có thể làm tại nhà máy hoặc ở xưởng vệ tinh chuyên in ép. Sau đó chi tiết theo bó lên chuyền may mũ.
Khu chặt cũng là nơi quyết định định mức vật liệu của từng mẫu. Da thật tính hao hụt cao hơn vải vì tấm da có hình dạng tự nhiên và vùng lỗi, nên cùng một mẫu giày, phiên bản da thật thường cần nhiều diện tích vật liệu hơn phiên bản da tổng hợp. Người lập định mức phải tính riêng cho từng loại vật liệu chứ không dùng chung một con số.
May mũ giày: chuyền may khác hẳn chuyền may quần áo
Mũ giày được may trên máy may trụ là chủ yếu, loại máy có bàn máy dạng cột đứng cho phép xoay chi tiết đã có hình khối. Ngoài ra có máy may phẳng, máy may zic zắc, máy may hai kim cho đường trang trí. Chi tiết được dán tạm bằng keo trước khi may để giữ đúng vị trí, vì vật liệu dày và nhiều lớp.
So với may quần áo, may mũ giày đòi hỏi đường may chính xác hơn trên đường cong nhỏ và nhiều lớp vật liệu cứng. Lệch một ly ở mũi giày có thể làm mũ giày không cân khi gò. Chuyền may mũ cũng chia nhiều bước, mỗi công nhân làm vài bước, như chuyền may áo nhưng bước nhỏ hơn và nhiều chi tiết hơn.
Cuối chuyền may mũ, các chi tiết như pho mũi, pho gót được gắn vào để tạo dáng cứng cho mũi và gót, lót được may vào, khoen được đóng. Mũ giày hoàn chỉnh được kiểm đối xứng trái phải, đường may, vết keo dư, rồi chuyển sang chuyền gò ráp theo cặp.
Xưởng đế: các loại đế và cách làm
Đế giày là một ngành nhỏ trong ngành giày, nhiều nhà máy mua đế từ xí nghiệp chuyên làm đế. Bảng dưới tóm các loại đế thường gặp.
| Loại đế | Cách làm | Dùng cho |
|---|---|---|
| Đế cao su | Cán trộn cao su với phụ gia, đặt vào khuôn và lưu hoá bằng nhiệt và áp lực | Đế ngoài cần bám và bền mài mòn |
| Đế giữa EVA ép nóng | Ép tấm EVA trong khuôn nóng cho nở và định hình, hoặc ép phun | Đế giữa giày thể thao, dép xốp |
| Đế PU đổ | Rót hỗn hợp PU lỏng vào khuôn, phản ứng thành đế xốp | Giày bảo hộ, giày công sở, dép |
| Đế TPU, nhựa | Ép phun nhựa vào khuôn | Chi tiết gót, đế cứng, chi tiết trang trí |
| Đế ghép | Dán đế ngoài cao su với đế giữa EVA thành khối | Phần lớn giày thể thao hiện nay |
Xưởng đế cần nhiều khuôn kim loại, mỗi mẫu đế một bộ khuôn theo size, nên chi phí khuôn là rào cản lớn cho đơn hàng nhỏ. Khu cán trộn cao su sinh bụi và nhiệt, khu ép đế nóng; đây là nơi nguy cơ bỏng và kẹp tay cần được kiểm soát chặt.
Gò ráp: từ mũ giày rời thành đôi giày hoàn chỉnh
Chuyền gò ráp là nơi mũ giày và đế gặp nhau. Thứ tự dưới đây là quy trình phổ biến của giày dán keo, loại giày chiếm phần lớn giày thể thao.
- Lồng mũ giày vào phom, gò mũi và gò hông gót bằng máy gò để mũ giày ôm sát phom, cố định bằng keo hoặc đinh tạm.
- Hấp nóng hoặc sấy để mũ giày giữ dáng phom, rồi chà nhám phần đáy mũ giày ở vùng sẽ dán đế để keo bám tốt.
- Quét chất xử lý bề mặt và keo lên đáy mũ giày và mặt trên của đế, mỗi loại vật liệu một loại chất xử lý riêng.
- Cho qua lò sấy hoạt hoá keo, rồi ráp đế vào mũ giày đúng vị trí theo đường kẻ, ép đế bằng máy ép nhiều hướng.
- Cho qua buồng lạnh để keo đông kết và giày ổn định dáng, sau đó rút phom ra khỏi giày.
- Vệ sinh keo dư, đặt lót, xỏ dây, kiểm ngoại quan, ghép đôi theo size và đóng hộp.
Điểm hỏng hay gặp nhất là bong đế, thường do chà nhám thiếu, quét keo không đủ hoặc nhiệt hoạt hoá không đúng. Nhà máy kiểm bằng cách lấy mẫu giày xé thử độ bám dính giữa đế và mũ giày theo lô.
Kiểm chất lượng giày trong nhà máy: những phép thử thường gặp
Ngoài kiểm ngoại quan ở cuối chuyền, nhà máy giày làm việc với khách mua quốc tế thường có phòng thử nghiệm riêng hoặc gửi mẫu ra phòng thử nghiệm độc lập. Các nhóm phép thử phổ biến ở mức nguyên lý:
- Độ bám dính đế: xé đế khỏi mũ giày bằng máy kéo, đo lực cần để tách, xem keo bám đều hay bong từng mảng.
- Độ uốn gập: cho đế hoặc cả đôi giày gập liên tục nhiều lần để xem có nứt ở vùng mũi bàn chân không.
- Độ mài mòn đế ngoài: mài mẫu đế trên trống mài tiêu chuẩn để so độ hao mòn với yêu cầu.
- Độ bền màu của mũ giày với ma sát và với mồ hôi, nhất là da và vải nhuộm đậm.
- Hoá chất bị hạn chế trong vật liệu: một số hợp chất trong da thuộc, keo, cao su và nhựa bị giới hạn ở nhiều thị trường, nên khách yêu cầu thử theo danh mục của họ.
- Kim loại sót: giày trẻ em và giày có đóng đinh tạm thường phải qua máy dò kim loại trước khi đóng hộp.
Với đơn nội địa, nhiều xưởng chỉ dừng ở kiểm ngoại quan và thử đi thực tế. Điều đó không sai, nhưng nếu bạn đặt giày cho nhân viên đi nhiều hoặc cho trẻ em, hỏi xưởng đã từng thử độ bám đế và độ uốn gập chưa là câu hỏi đáng giá. Các phép thử cụ thể và mức đạt phụ thuộc yêu cầu của từng khách và tiêu chuẩn áp dụng; bạn nên thống nhất bằng văn bản trước khi sản xuất.
Ba kiểu gắn đế và nguy cơ đặc thù của ngành
Ngoài giày dán keo, còn có giày lưu hoá, loại giày vải đế cao su như giày canvas: mũ giày gò lên phom, dán đế cao su chưa lưu hoá và dải viền, rồi đưa cả đôi vào nồi hấp lưu hoá để đế và mũ giày gắn chặt. Kiểu thứ ba là giày khâu đế, phổ biến ở giày da công sở cao cấp, đế được khâu qua một dải viền nối với mũ giày, có thể thay đế khi mòn. Mỗi kiểu cần thiết bị riêng, nên nhà máy thường chuyên một hoặc hai kiểu.
Nguy cơ đặc thù của nhà máy giày nằm ở hơi dung môi từ keo và chất xử lý bề mặt, bụi từ chà nhám, nhiệt từ lò sấy và máy ép, cùng máy chặt và máy gò dễ kẹp tay. Xu hướng chuyển sang keo gốc nước giảm bớt hơi dung môi, nhưng không loại bỏ hết. Thông gió cục bộ ở khu quét keo, quản lý kho hoá chất dễ cháy và tuân thủ Luật Phòng cháy, chữa cháy và cứu nạn, cứu hộ 2024 là những việc nhà máy giày phải đặc biệt chú ý.
Nhà máy giày lớn ở Việt Nam tập trung nhiều ở vùng TP.HCM (gồm cả vùng Bình Dương cũ), Đồng Nai, và có ở một số tỉnh phía Bắc và Bắc Trung Bộ. Bài về vùng tập trung trong cùng danh mục nói kỹ hơn.
Câu hỏi thường gặp
Vì sao giày bị bong đế sau một thời gian đi?
Phần lớn do khâu dán đế: chà nhám không đủ, keo quét mỏng hoặc không đều, nhiệt hoạt hoá sai, hoặc vật liệu đế và mũ giày không hợp với loại keo. Nhiệt độ cao, ngâm nước lâu cũng làm keo yếu đi. Nhà máy kiểm soát bằng thử độ bám dính theo lô.
Đế EVA và đế cao su khác nhau thế nào?
EVA nhẹ và êm, hay dùng làm đế giữa hoặc dép xốp, nhưng bám đường và chịu mài mòn kém hơn. Cao su nặng hơn, bám tốt và bền, hay dùng làm đế ngoài. Nhiều đôi giày thể thao ghép cả hai để có độ êm của EVA và độ bám của cao su.
Phom giày có ảnh hưởng gì đến size?
Rất lớn. Size giày ghi trên nhãn là quy ước của từng hãng dựa trên phom họ dùng, nên cùng một số size nhưng hai hãng có thể rộng hẹp khác nhau. Trong nhà máy, mỗi mẫu có bộ phom riêng cho từng size, và rập mũ giày, khuôn đế đều làm theo phom đó.
Nhà máy giày có tự làm đế không?
Tuỳ quy mô. Nhà máy lớn thường có xưởng đế riêng để chủ động mẫu và tiến độ. Nhà máy vừa và nhỏ thường mua đế từ xí nghiệp chuyên làm đế, vì đầu tư khuôn và máy ép đế tốn kém, chỉ đáng khi sản lượng đủ lớn.
Làm việc ở chuyền gò ráp có độc hại không?
Khu gò ráp có hơi dung môi từ keo, bụi chà nhám và nhiệt từ lò sấy. Nếu nhà máy có thông gió cục bộ, dùng keo ít dung môi, phát khẩu trang và găng phù hợp, đo môi trường lao động định kỳ thì nguy cơ được kiểm soát. Người lao động có quyền được biết các nguy cơ này.
Giày lưu hoá là gì?
Là giày có đế cao su được gắn vào mũ giày bằng cách đưa cả đôi vào nồi hấp lưu hoá, cho cao su chín và bám chặt vào vải. Kiểu này phổ biến ở giày vải đế cao su. Đế và mũ giày gắn rất bền, nhưng quy trình cần nồi hấp lớn và kiểm soát nhiệt chặt.