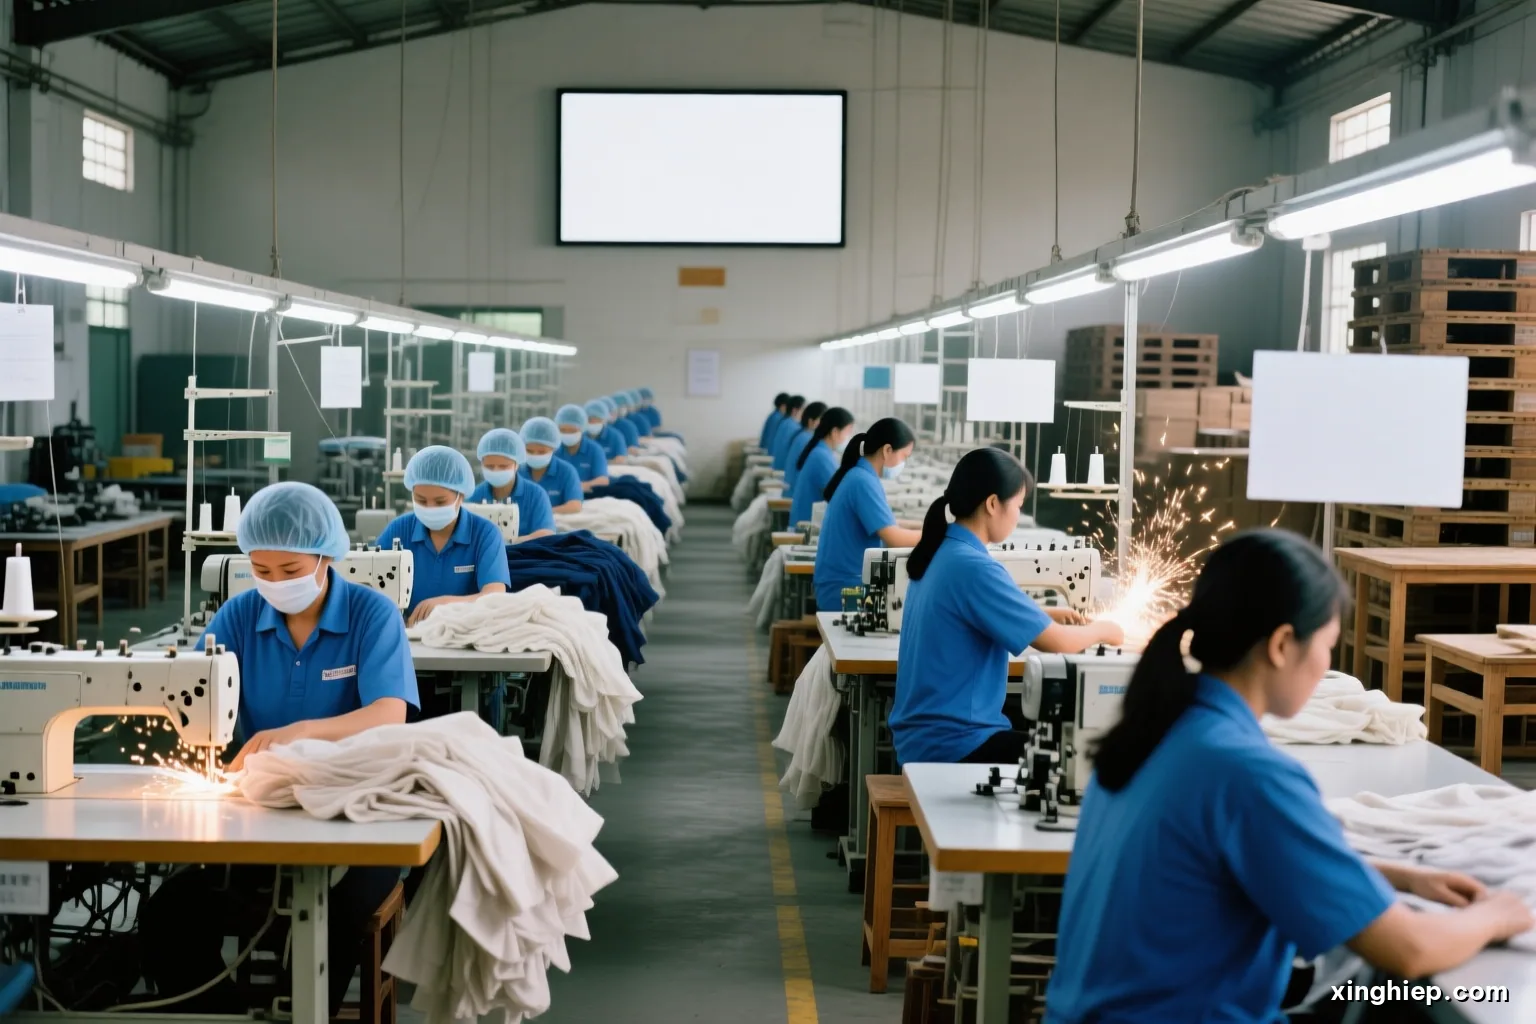
Một nhà máy may xuất khẩu chạy theo dòng chảy cố định: phòng kỹ thuật làm mẫu và rập, phòng cắt biến cây vải thành các bó chi tiết, chuyền may chia chiếc áo thành hàng chục bước nhỏ cho từng công nhân, rồi khâu hoàn thiện là ủi, kiểm, dò kim loại và đóng thùng. Ngoài dòng chính còn có kho nguyên phụ liệu, phòng kế hoạch và bộ phận chất lượng chạy song song.
Bài này dẫn bạn đi một vòng theo đúng đường đi của một bó vải. Mục đích là để người mới vào ngành, người đi tìm xưởng hoặc sinh viên kỹ thuật hình dung được mỗi bộ phận làm gì, vì sao năng suất của cả nhà máy phụ thuộc vào vài điểm nghẽn, và lỗi thường sinh ra ở đâu.
Phòng kỹ thuật: từ bản vẽ của khách đến bộ rập sản xuất
Đơn hàng xuất khẩu thường đến cùng một bộ tài liệu kỹ thuật của khách: hình vẽ phẳng, bảng thông số theo cỡ, yêu cầu đường may, danh sách phụ liệu và cách đóng gói. Phòng kỹ thuật đọc tài liệu đó, làm rập mẫu, may mẫu thử, đo lại thông số và gửi khách duyệt. Có khi phải sửa vài vòng mới chốt được mẫu sản xuất.
Khi mẫu đã duyệt, phòng kỹ thuật nhảy cỡ để có rập cho toàn bộ dải size, rồi giác sơ đồ: xếp các chi tiết rập lên khổ vải sao cho hao hụt ít nhất. Việc này ngày nay phần lớn làm trên phần mềm thiết kế rập, in ra giấy sơ đồ dài bằng bàn cắt. Phần trăm hao hụt vải ở bước này ảnh hưởng thẳng tới giá thành, nên giác sơ đồ là việc của người có kinh nghiệm.
Phòng kỹ thuật cũng viết quy trình công nghệ cho chuyền: chiếc áo được chia thành bao nhiêu bước, mỗi bước dùng máy gì, cữ gá gì, thời gian chuẩn bao lâu. Tài liệu này là cơ sở để chuyền trưởng bố trí người. Một xí nghiệp có phòng kỹ thuật mạnh thường nhận được hàng khó; xưởng yếu khâu này chỉ chạy được hàng đơn giản.
Phòng cắt: nơi sai một nhát là hỏng cả trăm chi tiết
Vải từ kho được kiểm và xả cho nghỉ trước khi cắt, nhất là vải co giãn, để vải trở về trạng thái tự nhiên. Công nhân trải vải thành nhiều lớp trên bàn cắt dài, mỗi lớp thẳng mép, không căng, không chùng. Sơ đồ giấy đặt lên trên, rồi cắt bằng máy cắt tay dao thẳng hoặc máy cắt tự động điều khiển bằng máy tính ở nhà máy lớn.
Vì cắt nhiều lớp cùng lúc, một sai sót ở đây nhân lên rất nhanh: sơ đồ đặt lệch canh sợi thì cả trăm thân áo bị vặn sau khi giặt, dao cắt rung thì chi tiết lớp dưới lệch so với lớp trên. Sau khi cắt, chi tiết được đánh số theo lớp để khi may, các mảnh cùng một chiếc áo đến từ cùng một lớp vải, tránh chênh màu giữa thân trước và thân sau.
Các chi tiết cần in, thêu hoặc ép nhiệt được tách ra gửi sang bộ phận hoặc xưởng vệ tinh làm trước khi lên chuyền. Cuối cùng phòng cắt bó chi tiết theo bó, kèm phiếu ghi mã hàng, cỡ, màu, số lượng, rồi cấp cho chuyền theo kế hoạch. Phòng cắt chạy trước chuyền may một khoảng an toàn để chuyền không bao giờ phải chờ.
Chuyền may chia một chiếc áo ra sao
Chuyền may công nghiệp không giao cả chiếc áo cho một người. Áo được tách thành nhiều bước nhỏ, mỗi công nhân làm một hoặc vài bước lặp lại. Bảng dưới là ví dụ giả định cách chia một chiếc sơ mi nam cơ bản thành các cụm công đoạn.
| Cụm công đoạn | Ví dụ các bước | Máy thường dùng |
|---|---|---|
| Chuẩn bị chi tiết nhỏ | Ép keo cổ và nẹp, may lộn cổ, may măng sét, may túi | Máy ép keo, máy một kim, máy cuốn biên |
| Thân sau và cầu vai | Ráp cầu vai, may ly sau | Máy một kim |
| Thân trước | May nẹp khuy, gắn túi ngực | Máy một kim có cữ gá |
| Ráp thân | Ráp vai, tra tay, may sườn và bụng tay | Máy may cuốn ống, máy vắt sổ |
| Tra cổ và măng sét | Tra cổ vào thân, tra măng sét vào tay | Máy một kim, công nhân tay nghề cao |
| Kết thúc | Lên lai, thùa khuy, đính cúc, nhặt chỉ | Máy thùa khuy, máy đính cúc tự động |
Điểm khó nhất của chuyền là cân bằng chuyền: các bước có thời gian khác nhau, nên chuyền trưởng phải sắp người sao cho không có ai ngồi chờ và không có bước nào ùn hàng. Bước chậm nhất quyết định sản lượng cả chuyền. Đó là lý do công nhân giỏi các bước khó như tra cổ, tra tay được quý hơn, và vì sao đổi mã hàng mới thường làm năng suất tụt mấy ngày đầu.
Hoàn thiện: là ủi, kiểm, dò kim loại và đóng thùng
Là ủi định hình. Sản phẩm sau khi may được là bằng bàn là hơi hoặc máy ép form để đường may phẳng, nếp gấp đúng. Nhà máy lớn có bàn hút chân không để sản phẩm nguội nhanh và giữ dáng.
Kiểm thành phẩm. Nhân viên kiểm đo thông số so với bảng size, soi lỗi đường may, vết bẩn, chỉ thừa. Hàng lỗi được trả lại chuyền sửa. Một số nhà máy kiểm 100%, một số kiểm theo lô tuỳ yêu cầu khách.
Dò kim loại. Với đồ trẻ em và nhiều khách mua quốc tế, mọi sản phẩm phải qua máy dò kim loại để phát hiện đầu kim gãy sót trong vải. Vì thế xưởng có quy định quản lý kim nghiêm: kim gãy phải tìm đủ mảnh và ghi sổ.
Gắn thẻ và gấp xếp. Thẻ bài, nhãn giá, túi poly, giấy chống ẩm được gắn theo hướng dẫn đóng gói của khách. Sai một chi tiết đóng gói có thể làm cả lô bị giữ lại ở kho của bên mua.
Đóng thùng và kiểm cuối. Hàng xếp vào thùng carton theo tỷ lệ size màu quy định, dán nhãn thùng, rồi chờ kiểm hàng cuối trước khi xuất. Kho thành phẩm theo dõi số thùng theo từng chuyến xe container.
Những bộ phận chạy song song: kho, kế hoạch, chất lượng, bảo trì
Kho nguyên phụ liệu nhận vải, chỉ, cúc, khoá, nhãn, thùng; kiểm số lượng và chất lượng đầu vào, rồi cấp theo định mức cho từng mã hàng. Thiếu một loại phụ liệu nhỏ như nhãn cỡ có thể làm cả chuyền dừng, nên kho phải đối chiếu đầy đủ trước khi phát lệnh sản xuất.
Phòng kế hoạch xếp đơn nào chạy chuyền nào, ngày nào, dựa trên năng lực từng chuyền và ngày giao hàng. Bộ phận chất lượng có người đi kiểm trong chuyền, kiểm cuối chuyền và kiểm thành phẩm; mục tiêu là bắt lỗi càng sớm càng tốt. Bảo trì giữ cho hàng trăm máy may chạy đều, chỉnh độ căng chỉ, thay chân vịt, sửa máy hỏng giữa ca.
Ở nhà máy may xuất khẩu, bạn sẽ thấy nhân viên của khách hoặc của đơn vị kiểm hàng bên thứ ba đến kiểm định kỳ. Họ không chỉ xem sản phẩm mà còn xem điều kiện làm việc, an toàn cháy nổ, giờ làm; đây là đặc trưng của chuỗi cung ứng xuất khẩu, khác với xưởng chỉ may hàng nội địa.
Từ xưởng vệ tinh đến nhà máy nhiều chuyền: các quy mô trong ngành may
Ngành may có nhiều tầng quy mô cùng tồn tại và nối với nhau bằng gia công lại. Bảng dưới mô tả định tính các tầng thường gặp, không phải phân loại chính thức.
| Quy mô | Thường làm gì | Điểm mạnh và giới hạn |
|---|---|---|
| Hộ may gia đình | May một vài công đoạn hoặc sản phẩm đơn giản nhận từ xưởng lớn | Linh hoạt, rẻ; khó kiểm soát chất lượng và giờ giấc, khó đáp ứng yêu cầu đánh giá xã hội |
| Xưởng vệ tinh | Nhận gia công một phần đơn hàng của nhà máy khi nhà máy quá tải | Có vài chuyền, đổi mã nhanh; phụ thuộc đơn của nhà máy mẹ |
| Nhà máy vừa | Nhận đơn trực tiếp hoặc qua công ty thương mại, có phòng kỹ thuật riêng | Tự chủ quy trình; năng lực phát triển mẫu còn giới hạn |
| Nhà máy lớn nhiều chuyền | Làm đơn trực tiếp cho nhãn hàng, có phòng mẫu, phòng thí nghiệm, nhiều xưởng | Ổn định, hồ sơ đầy đủ; đơn tối thiểu lớn, ít mặn mà với đơn nhỏ |
Khi một nhà máy lớn chuyển một phần đơn cho xưởng vệ tinh, khách mua thường yêu cầu được biết và đôi khi phải đánh giá cả xưởng vệ tinh đó. Giao lại đơn mà không báo khách là điều nhiều hợp đồng xuất khẩu cấm, vì khách mất khả năng kiểm soát điều kiện sản xuất. Người tìm xưởng nên hỏi rõ hàng của mình sẽ được may ở đâu, chứ không chỉ hỏi công ty nào nhận đơn.
Những điểm nghẽn thường gặp và cách nhà máy xử lý
Điểm nghẽn hay gặp nhất là chuyển mã hàng. Mỗi lần đổi mã, chuyền phải bố trí lại người, chỉnh máy, làm quen thao tác mới, nên năng suất tụt rồi mới lên lại. Nhà máy có kinh nghiệm chuẩn bị trước bằng cách cho công nhân chủ chốt tập bước khó, chạy song song mã cũ và mã mới trong thời gian ngắn.
Điểm nghẽn thứ hai là nguyên liệu về trễ hoặc lỗi. Vải về muộn hoặc lệch màu giữa các cây buộc phòng cắt phải chờ hoặc tách lô, kéo trễ cả kế hoạch. Điểm nghẽn thứ ba là khâu hoàn thiện cuối tháng: hàng dồn về một lúc, kiểm và đóng gói không kịp. Kế hoạch tốt rải đều hàng về kho thành phẩm thay vì dồn cuối kỳ.
Với người tìm xưởng, quan sát cách một nhà máy xử lý các điểm này nói lên nhiều điều hơn lời giới thiệu. Một chuyền sạch, bó hàng có phiếu rõ ràng, khu hàng chờ không ùn, bảng theo dõi sản lượng theo giờ được cập nhật là dấu hiệu nhà máy vận hành có kiểm soát. Nếu bạn đang tìm xí nghiệp may đúng loại hàng hoặc muốn đưa nhà máy của mình vào danh bạ, có thể để lại thông tin ở khung cuối trang để Xí Nghiệp liên hệ lại.
Câu hỏi thường gặp
Một chuyền may thường có bao nhiêu người?
Không có con số cố định. Chuyền may áo sơ mi, quần âu, áo khoác thường có vài chục công nhân, tuỳ độ phức tạp sản phẩm và cách nhà máy tổ chức. Hàng càng nhiều chi tiết thì càng cần nhiều bước và nhiều người; một số nhà máy chia chuyền nhỏ để đổi mã nhanh hơn.
Cân bằng chuyền là gì?
Là việc sắp xếp các bước may và số người làm mỗi bước sao cho thời gian của các vị trí gần bằng nhau, không ai chờ hàng và không chỗ nào ùn. Chuyền trưởng dựa vào thời gian chuẩn của từng bước, tay nghề từng công nhân và quan sát thực tế để điều chỉnh liên tục.
Vì sao nhà máy may phải có máy dò kim loại?
Kim may có thể gãy trong lúc may và để lại mảnh nhỏ trong sản phẩm, gây nguy hiểm cho người mặc, nhất là trẻ em. Nhiều khách mua yêu cầu dò kim loại toàn bộ thành phẩm và quản lý kim chặt chẽ, nên đây gần như là tiêu chuẩn của nhà máy may xuất khẩu.
Nhà máy may nội địa khác nhà máy may xuất khẩu ở điểm nào?
Về công đoạn thì giống nhau. Khác ở mức độ hồ sơ, tiêu chuẩn kiểm hàng, yêu cầu đóng gói và việc khách mua đến đánh giá điều kiện lao động, an toàn. Hàng xuất khẩu thường đơn lớn hơn, ít mẫu hơn; hàng nội địa nhiều mẫu, đơn nhỏ, đổi mã liên tục.
Phòng kỹ thuật và phòng QA trong nhà máy may khác nhau thế nào?
Phòng kỹ thuật làm ra cách may: mẫu, rập, sơ đồ, quy trình công nghệ. Bộ phận chất lượng kiểm xem sản phẩm làm ra có đúng chuẩn đã chốt hay không và tìm nguyên nhân khi có lỗi. Hai bên phối hợp chặt, nhưng một bên thiết kế quy trình, một bên giám sát kết quả.
Sinh viên kỹ thuật may nên bắt đầu ở bộ phận nào?
Nhiều người bắt đầu ở phòng kỹ thuật như nhân viên rập, sơ đồ hoặc quy trình, vì đây là nơi học được cấu trúc sản phẩm và cách nhà máy tính thời gian. Làm một thời gian dưới chuyền hoặc ở bộ phận chất lượng cũng giúp hiểu thực tế sản xuất trước khi lên vị trí quản lý.