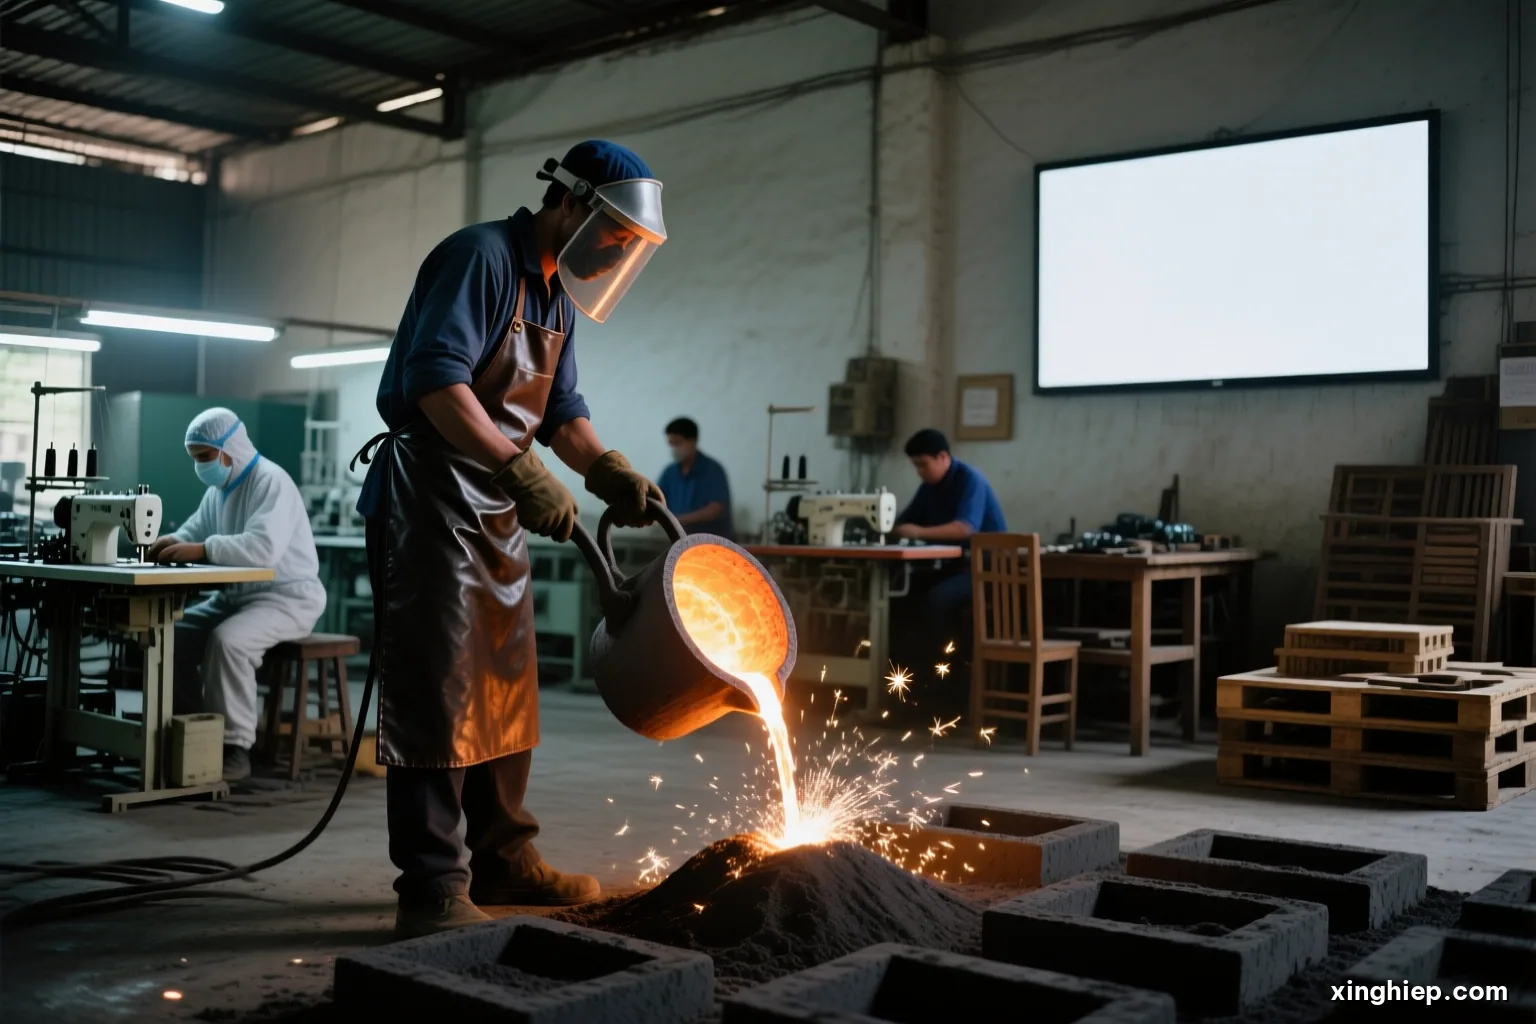
Đúc là cách tạo hình kim loại bằng cách nấu chảy rồi rót vào khuôn, để nguội thành chi tiết có hình dạng gần với thành phẩm. Ngành đúc ở Việt Nam trải từ các làng nghề đúc đồng lâu đời làm chuông, tượng, đồ mỹ nghệ, tới các xí nghiệp đúc gang làm vỏ máy bơm, nắp hố ga, và các nhà máy đúc nhôm áp lực làm vỏ động cơ xe máy, chi tiết ô tô.
Đúc thường là công đoạn đầu tiên của một chi tiết máy: vỏ hộp số, thân van, bánh đà, giá đỡ đều bắt đầu từ phôi đúc rồi mới qua gia công cơ khí. Hiểu ngành đúc giúp bạn chọn đúng loại xưởng cho chi tiết của mình và hiểu vì sao giá, chất lượng giữa các xưởng chênh nhau lớn đến vậy.
Bốn công nghệ đúc thường gặp
Mỗi công nghệ hợp với một loại kim loại, cỡ chi tiết và số lượng khác nhau. Bảng dưới là bức tranh rút gọn.
| Công nghệ | Nguyên lý | Kim loại hay dùng | Hợp với |
|---|---|---|---|
| Đúc khuôn cát | Ép cát trộn chất dính quanh mẫu, rút mẫu, rót kim loại, phá khuôn lấy vật đúc | Gang, thép, đồng, nhôm | Chi tiết lớn, số lượng ít đến vừa, hình dạng phức tạp |
| Đúc áp lực | Bơm kim loại lỏng vào khuôn thép dưới áp lực cao | Nhôm, kẽm, magie | Số lượng rất lớn, thành mỏng, bề mặt đẹp |
| Đúc mẫu chảy | Làm mẫu sáp, nhúng vỏ gốm, nung chảy sáp, rót kim loại vào vỏ | Thép không gỉ, thép hợp kim, đồng | Chi tiết nhỏ, chính xác, ít phải gia công lại |
| Đúc khuôn kim loại trọng lực | Rót kim loại vào khuôn thép hoặc gang bằng trọng lực | Nhôm, đồng | Số lượng vừa, chất lượng ổn định hơn đúc cát |
Ngoài ra còn đúc ly tâm cho ống và bạc, đúc mẫu cháy dùng mẫu xốp, đúc áp lực thấp cho mâm xe. Khi đặt một chi tiết đúc, câu hỏi đầu tiên không phải là "xưởng nào rẻ" mà là "chi tiết này hợp công nghệ nào", vì đúc sai công nghệ thì xưởng giỏi đến đâu cũng khó đạt yêu cầu.
Một xưởng đúc gang khuôn cát làm việc thế nào
Đúc gang khuôn cát là loại xưởng phổ biến nhất trong cơ khí địa phương, làm vỏ máy, nắp, bánh đà, quả đối trọng. Trình tự rút gọn như sau.
- Làm mẫu: mẫu bằng gỗ, nhựa hoặc kim loại có hình chi tiết, to hơn một chút để bù co ngót, có góc thoát để rút khỏi cát.
- Làm khuôn: cát trộn chất dính được đầm quanh mẫu trong hòm khuôn hai nửa; làm lõi cát riêng cho các lỗ rỗng bên trong.
- Nấu kim loại: gang được nấu trong lò đứng đốt than cốc ở xưởng truyền thống, hoặc lò cảm ứng trung tần ở xưởng hiện đại hơn; kiểm thành phần và nhiệt độ.
- Rót: kim loại lỏng được múc bằng gàu, rót vào khuôn qua hệ thống rót và đậu ngót đã tính sẵn.
- Làm nguội và phá khuôn: để vật đúc nguội trong khuôn, rồi phá khuôn trên sàn rung, thu hồi cát.
- Làm sạch: cắt đậu rót, mài bavia, phun bi làm sạch bề mặt.
- Kiểm và xử lý nhiệt: kiểm ngoại quan, kích thước, có thể ủ khử ứng suất; chi tiết quan trọng được kiểm khuyết tật bên trong.
Mỗi bước đều có thể sinh lỗi: rỗ khí do cát ẩm, rỗ co do đậu ngót thiếu, lệch khuôn, cát cháy dính. Xưởng đúc giỏi là xưởng hiểu nguyên nhân từng loại lỗi và ghi chép được thông số mỗi mẻ, chứ không chỉ trông vào kinh nghiệm của một người thợ cả.
Làng nghề đúc đồng: di sản và giới hạn
Đúc đồng là một trong những nghề kim loại lâu đời nhất ở Việt Nam. Những nơi được nhắc tới nhiều gồm làng Ngũ Xã ở Hà Nội với truyền thống đúc tượng, đồ đồng; phường Đúc ở Huế gắn với nghề đúc đồng từ thời các chúa Nguyễn; làng Phước Kiều ở Quảng Nam cũ (nay thuộc Đà Nẵng) nổi tiếng với cồng chiêng, chiêng đồng; làng Tống Xá ở Nam Định cũ (nay thuộc Ninh Bình) với đúc đồng và kim loại. Mỗi nơi có thế mạnh riêng về loại sản phẩm và kỹ thuật làm khuôn.
Sản phẩm chủ yếu của làng nghề là chuông, tượng, lư, đồ trang trí, đồ mỹ nghệ, nhiều thứ làm theo đơn đặt riêng. Kỹ thuật làm khuôn đất, khuôn cát và kinh nghiệm pha hợp kim, điều chỉnh nhiệt độ rót được truyền qua nhiều thế hệ. Nhiều cơ sở đã chuyển sang dùng lò điện, khuôn mẫu chảy cho chi tiết tinh xảo.
Giới hạn của làng nghề nằm ở quy mô hộ, mặt bằng chật trong khu dân cư, khói bụi và tiếng ồn ảnh hưởng hàng xóm, và việc khó kiểm soát thành phần hợp kim theo tiêu chuẩn công nghiệp. Vì vậy chi tiết đồng cho máy móc như bạc, van, cánh bơm thường do xí nghiệp đúc công nghiệp làm, còn làng nghề giữ thế mạnh ở đồ mỹ nghệ và đơn đặt riêng.
Đúc nhôm áp lực: mắt xích của xe máy, ô tô, điện máy
Nếu đúc cát là thế giới của gang và chi tiết lớn, thì đúc áp lực là thế giới của nhôm và số lượng lớn. Vỏ động cơ xe máy, vỏ hộp số, nắp máy, vỏ động cơ điện, tản nhiệt đèn, vỏ thiết bị viễn thông đều có thể là sản phẩm đúc áp lực. Máy đúc áp lực bơm nhôm lỏng vào khuôn thép với tốc độ và áp lực rất cao, chu kỳ tính bằng giây đến vài chục giây, cho ra chi tiết thành mỏng, bề mặt đẹp.
Điểm khó của đúc áp lực là khuôn: khuôn thép chịu nhiệt chế tạo phức tạp, đắt và mòn theo số lần đúc. Lỗi hay gặp là rỗ khí bên trong do không khí bị cuốn theo dòng kim loại, làm chi tiết rò khi thử áp hoặc lộ lỗ khi gia công. Nhà máy tốt kiểm soát nhiệt độ khuôn, tốc độ bơm, hút chân không khuôn, và kiểm mẫu bằng chụp tia X.
Ở Việt Nam, đúc nhôm áp lực phát triển mạnh theo ngành xe máy, với nhiều xí nghiệp ở Hà Nội, Phú Thọ (gồm Vĩnh Phúc cũ), Hưng Yên, Hải Phòng, Bắc Ninh ở phía Bắc và TP.HCM (gồm Bình Dương cũ), Đồng Nai ở phía Nam. Nhiều xí nghiệp kết hợp đúc với gia công CNC để giao chi tiết hoàn chỉnh.
Nguy cơ và yêu cầu riêng của xưởng đúc
Kim loại nóng chảy. Rót gàu, tràn khuôn, nước gặp kim loại lỏng gây nổ bắn là nguy cơ lớn nhất. Dụng cụ, khuôn, cát phải khô; người rót mặc đồ chịu nhiệt, mặt nạ, giày chuyên dụng.
Bụi silic từ cát. Phá khuôn, làm sạch, phun bi sinh bụi chứa silic, nguy cơ bệnh phổi nghề nghiệp nếu không hút bụi và đeo khẩu trang đúng loại.
Khí và khói. Lò đốt than, nhôm chảy có chất trợ dung, chất dính cát khi cháy đều sinh khí độc; cần hệ thống hút và xử lý khí thải.
Tiếng ồn, rung. Sàn rung phá khuôn, máy mài, búa khí gây ồn lớn; cần bảo vệ thính giác và kiểm tra thính lực định kỳ cho người làm lâu năm.
Nâng hạ vật nặng. Hòm khuôn, gàu rót, vật đúc lớn được di chuyển bằng cầu trục, palăng; cáp, móc và người móc tải phải được kiểm và huấn luyện, khu vực dưới tải phải trống người.
Chất thải. Cát thải, xỉ, bụi lọc phải được quản lý theo quy định hiện hành về chất thải rắn công nghiệp và chất thải nguy hại, không đổ ra bãi trống.
Đúc thép và đúc mẫu chảy: khi chi tiết phải chịu lực và chịu mòn
Gang đúc dễ nhưng giòn, nhôm nhẹ nhưng không chịu được tải nặng và mài mòn. Những chi tiết như răng gầu máy xúc, búa nghiền, hàm nghiền đá, bánh xe cầu trục, thân van áp lực cao đòi thép đúc hoặc thép hợp kim đúc. Đúc thép khó hơn đúc gang: nhiệt độ rót cao hơn, kim loại co nhiều hơn, khuôn phải chịu nhiệt tốt hơn, và gần như luôn phải nhiệt luyện sau đúc để đạt cơ tính.
Xí nghiệp đúc thép chịu mòn ở Việt Nam phục vụ nhiều cho ngành khai khoáng, xi măng, nhiệt điện, nơi chi tiết thay thế tiêu hao nhanh và nhập khẩu thì lâu. Đây là mảng mà doanh nghiệp trong nước có mặt khá rõ, vì đơn hàng đa dạng, số lượng không lớn và cần phản ứng nhanh.
Đúc mẫu chảy lại phục vụ phía ngược lại: chi tiết nhỏ, chính xác, hình dạng phức tạp như thân van inox nhỏ, chi tiết máy dệt, phụ kiện hàng hải, đồ ngũ kim cao cấp. Ưu điểm là bề mặt đẹp, ít phải gia công lại; nhược điểm là quy trình nhiều bước, chu kỳ dài. Một số xí nghiệp vốn nước ngoài ở phía Nam làm đúc mẫu chảy cho xuất khẩu, bên cạnh xưởng trong nước làm hàng mỹ nghệ và chi tiết công nghiệp.
Chọn đúng loại xưởng đúc cho chi tiết của bạn
Ví dụ giả định: một xí nghiệp làm máy bơm cần ba chi tiết. Thân bơm bằng gang, nặng, số lượng vài trăm mỗi tháng, hợp với xưởng đúc khuôn cát có lò cảm ứng và kiểm thành phần. Cánh bơm bằng đồng, cần cân bằng tốt, hợp với xưởng đúc khuôn kim loại hoặc mẫu chảy. Nắp hộp đấu dây bằng nhôm, số lượng lớn, hợp với đúc áp lực nếu sản lượng đủ để khấu hao khuôn; nếu không, đúc trọng lực khuôn kim loại là lựa chọn kinh tế hơn.
Khi đánh giá xưởng đúc, những điều đáng nhìn là: lò nấu loại gì, có máy phân tích thành phần không, khuôn và cát được quản lý ra sao, có sổ ghi thông số mỗi mẻ không, kiểm khuyết tật bằng cách nào. Một xưởng có máy phân tích quang phổ và ghi chép mỗi mẻ thường cho kết quả ổn định hơn nhiều so với xưởng chỉ dựa vào mắt thợ.
Chi tiết đúc gần như luôn cần gia công tiếp, nên tốt nhất là bàn sớm với cả xưởng đúc và xưởng gia công về lượng dư, mặt chuẩn, vị trí đậu rót. Thiếu bước này, xưởng gia công thường phải bỏ nhiều thời gian dò chuẩn trên phôi đúc lệch.
Câu hỏi thường gặp
Gang và thép khác nhau ở đâu?
Khác chủ yếu ở hàm lượng cacbon: gang có cacbon cao hơn, nên nóng chảy ở nhiệt độ thấp hơn, đúc dễ nhưng giòn hơn; thép ít cacbon hơn, dẻo dai hơn, đúc khó hơn. Gang dẻo, gang cầu là các loại gang đã cải thiện độ dẻo bằng xử lý đặc biệt.
Vì sao chi tiết đúc hay bị rỗ?
Rỗ khí do khí hoà tan trong kim loại hoặc từ khuôn ẩm thoát ra; rỗ co do kim loại co lại khi đông đặc mà không được bổ sung. Thiết kế hệ thống rót, đậu ngót, kiểm soát độ ẩm khuôn và nhiệt độ rót là cách giảm.
Đúc áp lực có làm được chi tiết thép không?
Gần như không ở quy mô công nghiệp thông thường, vì thép nóng chảy ở nhiệt độ quá cao, khuôn thép không chịu nổi. Đúc áp lực chủ yếu dùng cho nhôm, kẽm, magie.
Làng nghề đúc đồng có nhận đúc chi tiết máy không?
Một số cơ sở nhận, nhưng chất lượng hợp kim và độ chính xác không đồng đều. Với chi tiết máy cần thành phần và cơ tính rõ ràng, nên chọn xưởng có kiểm thành phần và chứng chỉ vật liệu.
Xưởng đúc có phải di dời khỏi khu dân cư không?
Nhiều địa phương yêu cầu hoặc khuyến khích các cơ sở sản xuất gây ô nhiễm, trong đó có đúc, chuyển vào khu, cụm công nghiệp. Quy định cụ thể tuỳ địa phương và theo Luật Bảo vệ môi trường 2020; chủ xưởng nên kiểm với cơ quan quản lý nơi đặt xưởng.
Kiểm khuyết tật bên trong vật đúc bằng cách nào?
Thường dùng chụp tia X hoặc siêu âm với chi tiết quan trọng, thử áp với chi tiết chứa chất lỏng, khí, và cắt mẫu kiểm tra theo xác suất. Chi tiết thông thường có thể chỉ kiểm ngoại quan và kích thước.