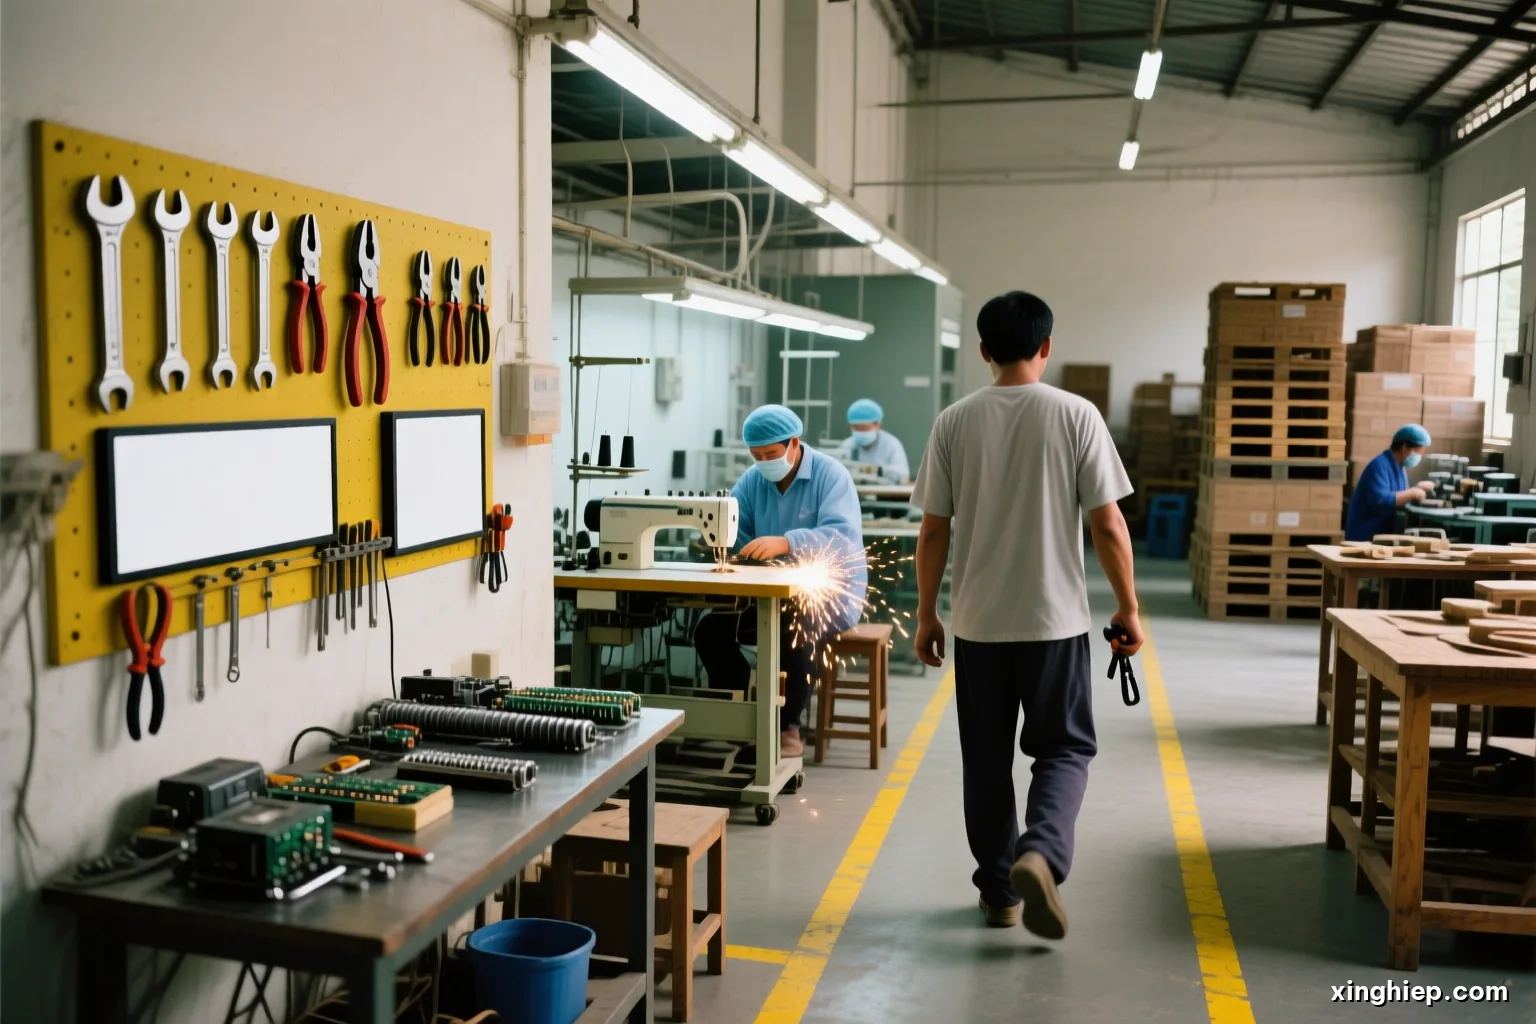
5S là năm việc giữ cho nơi làm việc gọn và chạy được: Sàng lọc (bỏ thứ không cần), Sắp xếp (mỗi thứ một chỗ), Sạch sẽ (vệ sinh để phát hiện bất thường), Săn sóc (biến ba việc trên thành chuẩn), Sẵn sàng (giữ thành thói quen). Quản lý trực quan là bước đi kèm: bố trí xưởng sao cho chỉ cần nhìn là biết tình trạng, thiếu gì, sai ở đâu, không cần hỏi ai.
Năm chữ S gốc từ năm từ tiếng Nhật, gắn với cách tổ chức sản xuất của nhiều nhà máy Nhật Bản, và đã được dịch sang tiếng Việt theo nhiều cách; bộ chữ trên là cách dịch hay gặp. Bài này không bàn lý thuyết dài, mà dẫn bạn đi qua cách làm thật ở một xưởng vừa và nhỏ, với ví dụ ở xưởng may, xưởng cơ khí và xưởng thực phẩm, và vì sao phong trào 5S ở nhiều nơi tắt sau vài tháng.
Năm chữ S nhìn qua ba xưởng khác nhau
Cùng một nguyên lý nhưng mỗi ngành làm khác. Bảng dưới là ví dụ minh hoạ.
| Chữ S | Xưởng may | Xưởng cơ khí | Xưởng thực phẩm |
|---|---|---|---|
| Sàng lọc | Bỏ rập cũ của mã đã kết thúc, chỉ thừa, ghế hỏng | Bỏ phôi hỏng, dao cụ gãy, đồ gá không còn dùng | Bỏ dụng cụ hỏng, bao bì cũ, hoá chất hết hạn |
| Sắp xếp | Mỗi chuyền một kệ phụ liệu theo mã hàng | Bảng dụng cụ có hình vẽ chỗ treo | Dụng cụ theo màu cho từng khu sống, chín |
| Sạch sẽ | Hút bụi vải dưới máy cuối ca | Lau dầu quanh máy, phát hiện rò rỉ | Vệ sinh theo quy trình và lịch, ghi sổ |
| Săn sóc | Ảnh chuẩn của một vị trí may gọn treo tại chuyền | Danh sách kiểm đầu ca cho từng máy | Bảng lịch vệ sinh có người ký |
| Sẵn sàng | Tổ trưởng đi kiểm năm phút cuối ca | Đánh giá chéo giữa các tổ hằng tháng | Đưa vào huấn luyện công nhân mới |
Ở xưởng thực phẩm, nhiều việc trong 5S trùng với yêu cầu vệ sinh an toàn thực phẩm; ở xưởng cơ khí, nó trùng với bảo trì tự quản. 5S hiệu quả nhất khi được gắn vào những việc xưởng đã phải làm, thay vì thành một phong trào riêng.
Sàng lọc: bắt đầu bằng thẻ đỏ
Hầu hết xưởng chứa rất nhiều thứ không ai dùng: phôi hỏng từ đơn hàng năm ngoái, đồ gá của mã đã kết thúc, thùng phụ liệu thừa, máy hỏng chờ "khi nào rảnh sửa". Chúng chiếm chỗ, che lối đi, và làm người ta mất thời gian tìm thứ thật sự cần. Sàng lọc là bước có kết quả nhìn thấy nhanh nhất, nên thường được làm đầu tiên.
Cách phổ biến là dùng thẻ đỏ. Một nhóm nhỏ đi qua khu vực, gắn thẻ đỏ lên mọi thứ không chắc là cần trong thời gian tới. Các món có thẻ đỏ được đưa về một khu tập kết riêng, ghi lại, và để đó một thời gian. Hết hạn mà không ai cần đến thì quyết định: bán, thanh lý, trả kho, huỷ. Thẻ đỏ giúp tránh hai thái cực: vứt nhầm thứ cần, và không dám bỏ gì.
Điểm quan trọng là người có quyền quyết định phải tham gia. Một tổ trưởng không dám bỏ một cái máy cũ dù đã hỏng nhiều năm, vì đó là tài sản. Khi giám đốc hoặc chủ xưởng có mặt trong buổi quyết định khu thẻ đỏ, mọi thứ đi nhanh hơn nhiều.
Sắp xếp: chỗ cho mọi thứ, mọi thứ ở đúng chỗ
Theo tần suất dùng. Thứ dùng mỗi giờ để trong tầm tay; thứ dùng mỗi ngày để gần vị trí làm việc; thứ dùng mỗi tuần để ở kệ chung; thứ ít dùng để ở kho.
Mỗi chỗ có tên, có hình. Kệ, ngăn, móc treo được ghi tên món đồ; bảng dụng cụ vẽ đường viền hình dụng cụ để nhìn vào là biết món nào đang thiếu.
Theo dòng công việc. Phụ liệu đặt theo thứ tự công đoạn, nguyên liệu vào ở một đầu, thành phẩm ra ở đầu kia, không có hàng đi ngược.
Đánh dấu sàn. Vạch kẻ phân biệt lối đi, khu để hàng, khu hàng chờ kiểm, khu hàng lỗi. Khu hàng lỗi có màu riêng để không ai nhầm.
Thử bằng câu hỏi ba mươi giây. Một cách kiểm tra sắp xếp đã ổn chưa: nhờ một người không làm ở khu đó tìm một món đồ cụ thể. Nếu họ tìm được trong khoảng nửa phút mà không phải hỏi ai, khu đó đã sắp xếp tốt. Nếu phải hỏi, vị trí hoặc cách ghi tên còn chưa rõ.
Quản lý trực quan: để xưởng tự nói
Khi mọi thứ đã có chỗ, bước tiếp theo là làm cho tình trạng của xưởng hiện ra trước mắt. Một số công cụ phổ biến, không cần phần mềm:
- Bảng sản lượng theo giờ tại chuyền: kế hoạch và thực tế từng giờ, ai đi qua cũng thấy chuyền đang theo kịp hay đang chậm.
- Bảng dụng cụ có hình: chỗ trống là dụng cụ đang được dùng hoặc bị thất lạc.
- Thẻ tình trạng máy: máy đang chạy, đang chờ bảo trì, đang khoá sửa chữa, mỗi trạng thái một màu.
- Đèn hoặc tín hiệu gọi hỗ trợ: công nhân báo cần phụ liệu, cần kỹ thuật, có vấn đề chất lượng mà không phải rời vị trí.
- Mẫu chuẩn và mẫu lỗi treo tại chuyền: công nhân so trực tiếp, không cần hỏi QC.
- Mức tồn tối thiểu đánh dấu trên kệ: phụ liệu xuống tới vạch là báo kho cấp thêm.
Nguyên tắc chung là thông tin nằm ở nơi cần nó, dưới dạng ai cũng hiểu. Một bảng chỉ quản đốc đọc được, đặt trong văn phòng, không phải quản lý trực quan.
Ví dụ giả định: một khu máy ép nhựa trước và sau
Một xưởng ép nhựa nhỏ có sáu máy. Trước khi làm 5S, quanh mỗi máy là những bao hạt nhựa mở dở, vài bộ khuôn của mã cũ để dưới sàn, thùng sản phẩm đạt và thùng sản phẩm có ba via để cạnh nhau không ghi gì, dụng cụ chỉnh khuôn nằm rải rác trên nóc máy. Mỗi lần thay khuôn, thợ mất khá lâu chỉ để tìm đủ dụng cụ và chỗ đặt khuôn.
Sau một tuần làm ở khu thử: khuôn của mã đã kết thúc được đưa về kệ khuôn có ghi mã; hạt nhựa mở dở được buộc kín, dán ngày mở, để trên giá cạnh máy thay vì dưới sàn ẩm; mỗi máy có hai thùng màu khác nhau cho hàng đạt và hàng chờ xử lý; một bảng dụng cụ chung có hình vẽ đặt giữa hai dãy máy. Vạch vàng kẻ lối đi cho xe đẩy khuôn.
Kết quả đầu tiên mà thợ nhận ra không phải là xưởng đẹp hơn, mà là thay khuôn nhanh hơn và ít lần nhầm thùng hơn. Đó là lý lẽ tốt nhất để các khu khác làm theo. Ví dụ này cũng cho thấy 5S ở xưởng nhựa chạm vào chất lượng rất trực tiếp: hạt nhựa ẩm vì để sàn là nguyên nhân quen thuộc của bọt khí trên sản phẩm.
Triển khai ở một khu thử
Làm 5S cả xưởng cùng lúc thường chỉ tạo ra một đợt dọn dẹp lớn rồi thôi. Làm thật ở một khu nhỏ trước có nhiều cơ hội sống lâu hơn.
- Chọn một khu có vấn đề rõ và có tổ trưởng nhiệt tình: một chuyền, một khu máy, một góc kho.
- Chụp ảnh hiện trạng từ vài góc cố định.
- Sàng lọc bằng thẻ đỏ, có người quyết định tham gia.
- Sắp xếp cùng chính công nhân ở khu đó, vì họ biết món nào dùng lúc nào.
- Vệ sinh kỹ một lần, ghi lại những bất thường phát hiện được như rò dầu, ốc lỏng, dây điện hở, và chuyển cho bảo trì.
- Chụp ảnh chuẩn sau khi làm, treo tại khu vực làm mốc so sánh.
- Đặt việc duy trì hằng ngày cho tổ, và một lần kiểm ngắn hằng tuần của quản đốc.
- Sau một hai tháng, mời các tổ khác đến xem, rồi mới mở rộng.
Ảnh trước và sau là công cụ thuyết phục mạnh nhất cho các tổ khác, hiệu quả hơn mọi buổi tập huấn.
Vì sao 5S hay chết sau vài tháng
Biến thành chiến dịch dọn dẹp. Cả xưởng dọn một ngày trước đoàn khách, chụp ảnh đẹp, rồi mọi thứ trở lại như cũ. 5S không phải dọn dẹp mà là thay đổi cách để đồ và cách làm việc hằng ngày.
Không có thời gian chính thức. Nếu công nhân phải làm 5S ngoài giờ hoặc chen vào lúc đang chạy sản lượng, nó sẽ là việc đầu tiên bị bỏ. Vài phút cuối ca được tính vào giờ làm là điều kiện tối thiểu.
Quản lý không làm gương. Văn phòng quản đốc bừa bộn trong khi đòi chuyền gọn gàng là thông điệp rõ ràng rằng 5S chỉ dành cho người dưới.
Chấm điểm để phạt. Khi điểm 5S dùng để trừ thưởng, các tổ học cách giấu đồ trước giờ kiểm thay vì sắp xếp thật.
Không nối với lợi ích thật. Khi 5S không giúp tìm đồ nhanh hơn, ít lỗi hơn, an toàn hơn, nó chỉ là một yêu cầu thêm. Cần chỉ ra lợi ích bằng ví dụ cụ thể của chính xưởng.
5S, an toàn và chất lượng là một
Một xưởng gọn gàng ít tai nạn hơn: lối đi thông thì ít vấp ngã, ít va xe nâng; bình chữa cháy không bị hàng che; dầu loang được phát hiện và lau ngay; dây điện hở được thấy khi vệ sinh. Rất nhiều yêu cầu an toàn cơ bản theo Luật An toàn, vệ sinh lao động 2015 như giữ lối thoát nạn, sắp xếp hàng hoá an toàn, vệ sinh nơi làm việc, chính là những gì 5S làm hằng ngày.
Chất lượng cũng vậy. Phụ liệu của mã hàng này không lẫn sang mã hàng khác khi mỗi thứ có chỗ riêng; hàng lỗi không bị đưa nhầm vào hàng đạt khi có khu riêng màu riêng; công nhân làm đúng hơn khi mẫu chuẩn treo ngay trước mặt. Phần "sạch sẽ" của 5S là lúc người đứng máy phát hiện bất thường của máy trước khi máy hỏng.
Vì vậy cách nói với công nhân hiệu quả nhất không phải "làm 5S vì công ty yêu cầu", mà là "làm như thế này để bớt tìm đồ, bớt làm lại, bớt bị thương". Khi người làm thấy lợi ích cho chính mình, 5S mới sống được.
Câu hỏi thường gặp
5S khác gì với dọn vệ sinh thông thường?
Dọn vệ sinh chỉ là một phần của chữ S thứ ba. 5S bắt đầu bằng việc bỏ thứ không cần và sắp xếp chỗ cho mọi thứ, sau đó vệ sinh để phát hiện bất thường, rồi chuẩn hoá và duy trì thành thói quen. Một xưởng sạch nhưng đồ đạc lộn xộn vẫn chưa làm 5S.
Xưởng nhỏ vài chục người có cần làm 5S không?
Không cần làm thành phong trào có ban chỉ đạo và chấm điểm, nhưng các nguyên tắc rất có ích: bỏ thứ không dùng, mỗi thứ một chỗ, bảng dụng cụ, khu hàng lỗi riêng, vài phút dọn cuối ca. Xưởng nhỏ thường thấy kết quả nhanh hơn xưởng lớn.
Có cần thuê tư vấn để làm 5S không?
Không bắt buộc. Nguyên lý đơn giản và có thể tự làm ở một khu thử. Tư vấn có ích khi xí nghiệp muốn triển khai đồng bộ nhiều xưởng, gắn 5S với hệ thống cải tiến lớn hơn, hoặc khi đã thử vài lần mà không duy trì được.
Làm sao giữ 5S khi đơn hàng gấp?
Đặt mức tối thiểu không được bỏ kể cả lúc gấp, ví dụ lối đi thông, khu hàng lỗi riêng, dụng cụ trả về chỗ, và dời các việc lớn hơn sang lúc bớt gấp. Lúc gấp chính là lúc xưởng gọn giúp nhiều nhất, vì không ai còn thời gian đi tìm đồ.
Có nên chấm điểm 5S giữa các tổ không?
Có thể, nếu dùng để học hỏi và ghi nhận, không dùng để phạt. Đánh giá chéo giữa các tổ, kèm ảnh trước sau và lời khen cụ thể, thường hiệu quả hơn chấm điểm từ trên xuống. Khi điểm gắn với trừ thưởng, các tổ dễ làm đẹp lúc kiểm rồi bỏ.